

System monitorowania produkcji w czasie rzeczywistym – jak działa i jakie daje korzyści?
Tomasz Węgrzyn
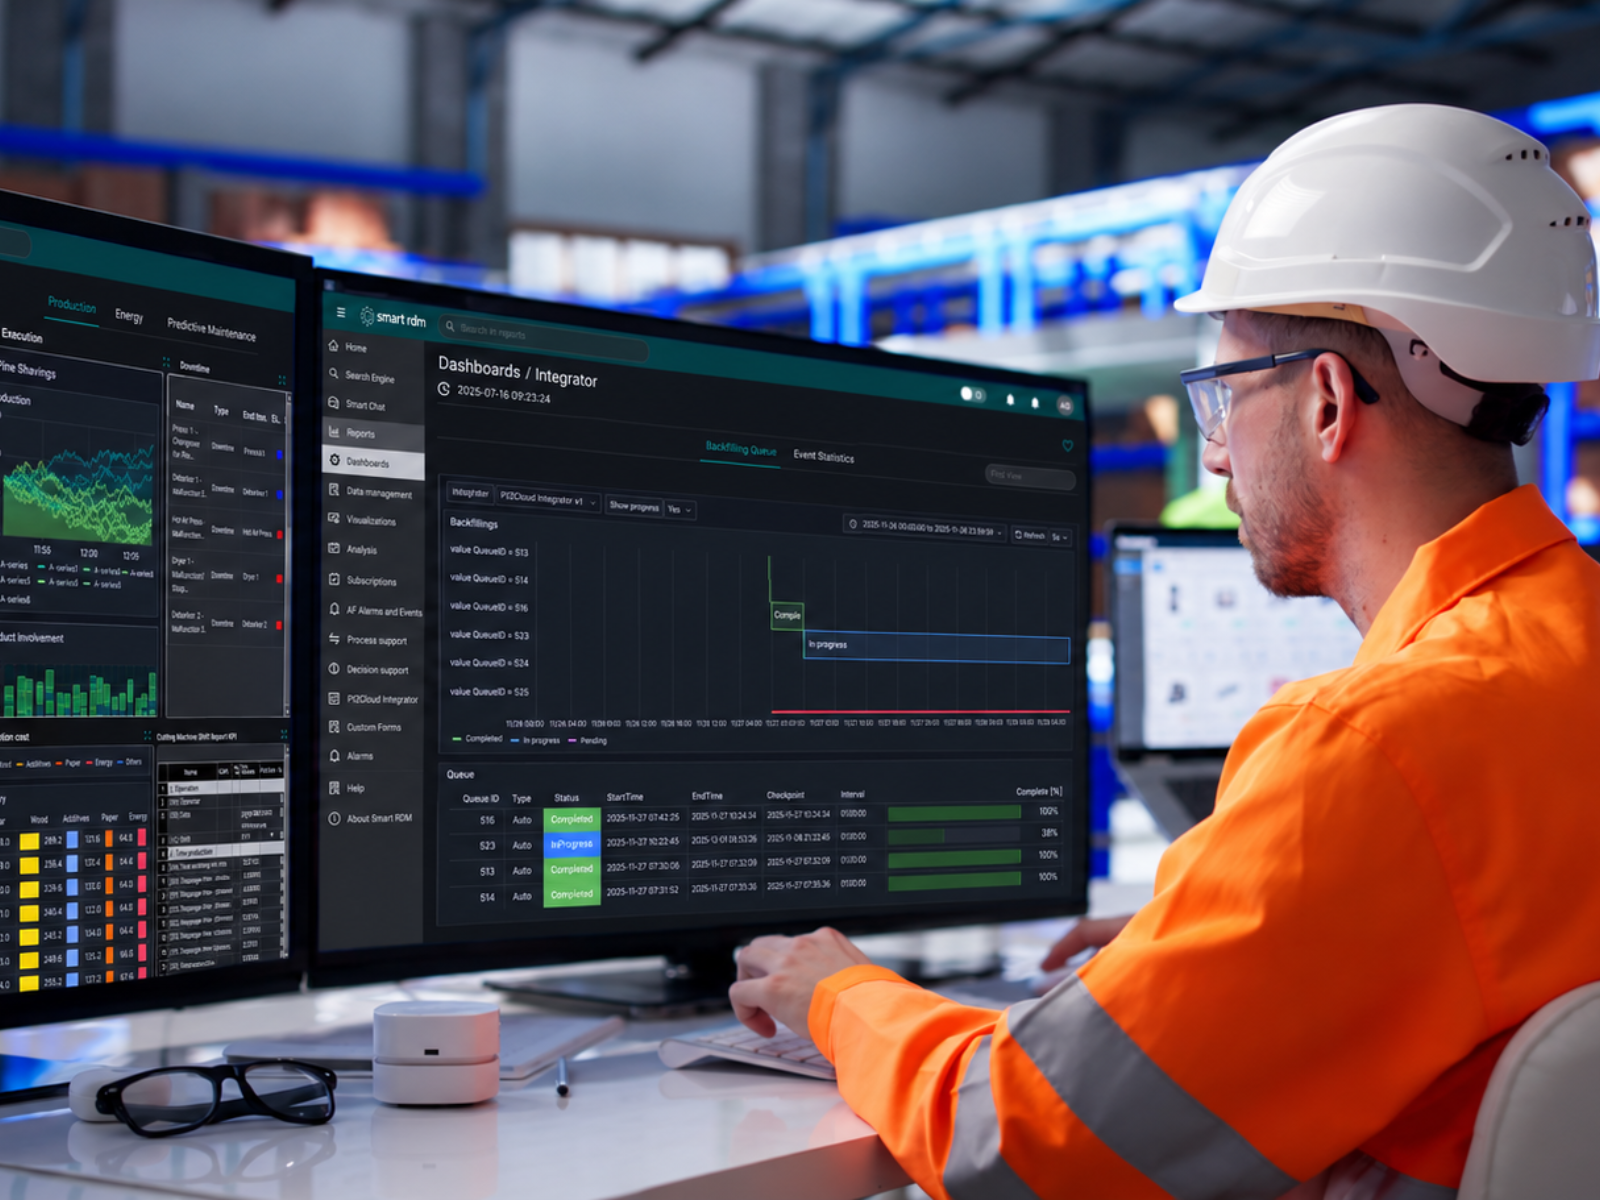
System monitorowania produkcji (production monitoring system) to system, który zbiera, przetwarza i wizualizuje dane z maszyn, linii oraz procesów produkcyjnych w czasie rzeczywistym. Jego celem jest bieżąca widoczność produkcji: statusu maszyn, wolumenu produkcji, przestojów, jakości, cyklu pracy i odchyleń od planu.
W wielu zakładach produkcja jest monitorowana dopiero po zakończeniu zmiany: na podstawie raportów operatorów, arkuszy, ręcznie wpisanych przyczyn postojów albo danych wyciągniętych z kilku systemów. Taki model utrudnia szybką reakcję, bo problem jest widoczny dopiero wtedy, gdy strata już wystąpiła.
System monitorowania produkcji zmienia punkt ciężkości. Dane z hali produkcyjnej trafiają do kokpitów (dashboards), alertów i raportów bliżej momentu, w którym można jeszcze zareagować. Dla kierownika zmiany oznacza to bieżący obraz realizacji planu. Dla inżyniera procesu – dane do analizy strat. Dla utrzymania ruchu – kontekst przestojów i zdarzeń. Dla zarządu – bardziej wiarygodną informację o rzeczywistych wynikach produkcji.
Ten artykuł pokazuje, czym jest system monitorowania produkcji, z jakich komponentów się składa, jakie dane zbiera, czym różni się od MES i SCADA, jak wygląda architektura oraz jak podejść do wdrożenia w środowisku produkcyjnym.
Czym jest system monitorowania produkcji?
System monitorowania produkcji to rozwiązanie do bieżącego zbierania, porządkowania i prezentowania danych produkcyjnych z maszyn, linii, stanowisk, operatorów i systemów źródłowych.
System monitoringu produkcji może działać jako samodzielne rozwiązanie, moduł większego systemu MES albo część przemysłowej platformy danych. Jego główna rola jest jednak konkretna: zapewnić widoczność tego, co faktycznie dzieje się na produkcji.
Typowy system monitorowania produkcji odpowiada na pytania:
- czy linia pracuje, stoi, jest w przezbrojeniu, czy czeka na materiał;
- ile sztuk zostało wyprodukowanych względem celu;
- ile było braków, odrzutów lub odpadów produkcyjnych (scrap);
- jaki jest aktualny czas cyklu;
- które maszyny generują najwięcej przestojów;
- jakie są najczęstsze przyczyny zatrzymań;
- czy produkcja realizuje plan dla zmiany, zlecenia lub partii;
- kiedy wystąpiło odchylenie i kto powinien zareagować.
W praktyce system łączy kilka warstw: źródła danych na hali produkcyjnej, akwizycję danych, przetwarzanie brzegowe (edge) lub serwerowe, kokpity, alerty, raporty oraz integracje z MES, ERP, SCADA, CMMS lub platformą danych.
Monitoring produkcji nie jest tym samym co pełne zarządzanie produkcją. Nie zastępuje planowania, marszrut, genealogii produktu ani pełnej obsługi jakości. Jest natomiast warstwą widoczności i reakcji: pokazuje, co dzieje się teraz, gdzie powstaje strata i jakie dane są potrzebne do dalszej analizy.
W szerszej architekturze monitorowanie produkcji jest elementem obszaru związanymi z wynikami produkcji (Manufacturing Performance), ponieważ dostarcza danych do oceny wyników, strat, przestojów i realizacji produkcji.
Monitorowanie produkcji, MES i SCADA – różnice
System monitorowania produkcji koncentruje się na widoczności wyników produkcji, MES zarządza wykonaniem produkcji, a SCADA służy do nadzoru i sterowania procesem.
| Obszar | System monitorowania produkcji | MES | SCADA |
| Główna rola | Bieżące monitorowanie produkcji, statusów, wolumenu produkcji, postojów i KPI | Zarządzanie wykonaniem produkcji, zleceniami, marszrutami, produkcją w toku (WIP), jakością i identyfikowalnością (traceability) | Nadzór, wizualizacja i sterowanie procesem technologicznym |
| Typowe dane | Status maszyny, licznik produkcji, czas cyklu, przestoje, braki, alerty | Zlecenia, operacje, materiał, partia, operator, genealogia, jakość, produkcja w toku | Sygnały procesowe, alarmy, trendy, wartości z PLC, stany urządzeń |
| Poziom ISA-95 | Najczęściej między poziomem 2 i 3 | Poziom 3 | Poziom 2 |
| Użytkownicy | Operatorzy, liderzy zmian, inżynierowie, kierownicy produkcji, zespoły ciągłego doskonalenia | Produkcja, jakość, planowanie, logistyka, zarządzanie operacyjne | Automatycy, operatorzy procesu, utrzymanie ruchu |
| Przykład użycia | „Linia 2 jest 14% poniżej celu, główny powód: mikropostoje podajnika” | „Zlecenie X jest w operacji Y, zużyto materiał Z, partia ma status kontroli” | „Temperatura reaktora przekroczyła próg, uruchomiono alarm” |
| Zakres | Monitorowanie i śledzenie produkcji | Pełniejsze wykonanie produkcji | Nadzór i sterowanie |
| Relacja | Może być modułem MES albo osobną warstwą widoczności | Może zawierać monitoring jako część funkcji operacyjnych | Może być źródłem danych dla monitoringu produkcji |
MES, czyli Manufacturing Execution System, jest szerszym systemem wykonania produkcji. Obejmuje harmonogramowanie operacyjne, przydzielanie zadań, śledzenie produkcji, jakość, identyfikowalność, pracę w toku i raportowanie wykonania. Monitorowanie produkcji może być częścią MES albo uzupełniającym narzędziem, jeżeli organizacja potrzebuje szybszej widoczności danych z maszyn.
SCADA, czyli Supervisory Control and Data Acquisition, koncentruje się na nadzorze i sterowaniu procesem. Monitoruje wartości procesowe, alarmy i stany urządzeń. Monitorowanie produkcji może wykorzystywać dane ze SCADA, ale interpretuje je w kontekście produkcyjnym: celu zmiany, zlecenia, liczników, przyczyn postojów, strat i realizacji planu.
Różnica jest ważna przy wyborze narzędzia. Zakład, który potrzebuje pełnego zarządzania zleceniami, genealogią i jakością, może potrzebować MES. Zakład, który przede wszystkim chce widzieć aktualne przestoje, wolumen produkcji i straty linii, może zacząć od systemu monitorowania produkcji.
Kluczowe komponenty systemu monitorowania produkcji
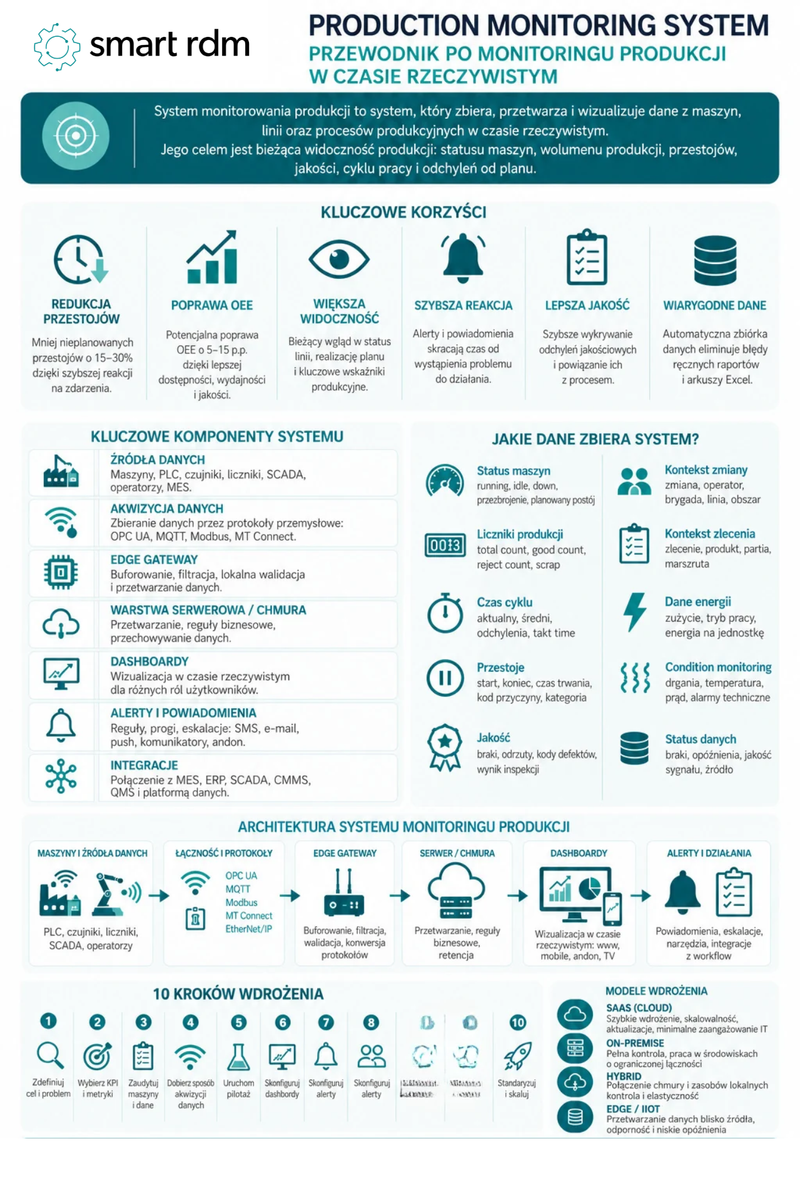
System monitorowania produkcji składa się zwykle z warstwy danych z maszyn, akwizycji, przetwarzania brzegowego lub serwerowego, kokpitów, alertów i integracji z systemami zakładowymi.
| Komponent | Funkcja | Przykłady |
| Źródła danych | Dostarczają sygnały o stanie produkcji | PLC, czujniki, liczniki, SCADA, operatorzy, MES |
| Czujniki IoT i akwizycja danych | Zbierają dane z maszyn i procesów | Czujniki drgań, temperatury, ciśnienia, prądu, optyczne, wizyjne |
| Łączność i protokoły | Przekazują dane do wyższej warstwy | OPC UA, MQTT, Modbus, MTConnect, EtherNet/IP |
| Brama brzegowa (edge gateway) | Przetwarza dane blisko źródła | Buforowanie, filtracja, lokalna walidacja, konwersja protokołów |
| Warstwa serwerowa lub chmurowa | Przechowuje i przetwarza dane produkcyjne | SaaS, instalacja lokalna, model hybrydowy, architektura brzegowa |
| Kokpity | Prezentują wyniki produkcji | Ekrany na hali, widok biurowy, urządzenia mobilne, ekrany TV, tablica andon |
| Mechanizm alertowania (alerting engine) | Wysyła powiadomienia i eskalacje | SMS, e-mail, push, komunikatory, andon, zadania |
| Integracje | Łączą monitoring z innymi systemami | MES, ERP, SCADA, CMMS, QMS, platforma danych |
Czujniki IoT i akwizycja danych
Dane mogą pochodzić bezpośrednio ze sterowników PLC, systemów SCADA, liczników maszynowych, czujników doposażeniowych (retrofit) albo ręcznych potwierdzeń operatora. W istniejących zakładach (brownfield) często nie ma jednej idealnej metody pozyskania danych, ponieważ park maszynowy składa się z urządzeń o różnym wieku, standardzie komunikacji i dostępności sygnałów.
Typowe źródła danych to:
- status pracy maszyny: praca, bieg jałowy, postój, przezbrojenie, postój planowany;
- licznik wyprodukowanych sztuk;
- licznik dobrych sztuk i braków;
- sygnały cyklu;
- alarmy i zdarzenia;
- wartości procesowe: temperatura, ciśnienie, prąd, drgania;
- potwierdzenia operatorów;
- kody przyczyn przestojów.
Tam, gdzie maszyna nie udostępnia danych przez PLC lub SCADA, stosuje się czujniki doposażeniowe. Mogą one wykrywać sygnał pracy, cykl, wibracje, pobór prądu, impuls licznika lub obecność elementu. Takie podejście pozwala monitorować starsze maszyny bez pełnej modernizacji automatyki.
Warstwa wizualizacji
Dashboard jest warstwą prezentacji systemu monitorowania produkcji. Powinien pokazywać różne informacje w zależności od roli użytkownika. Operator potrzebuje prostego widoku: czy linia realizuje plan, jaki jest aktualny problem i co należy zrobić. Lider zmiany potrzebuje porównania linii, przestojów i odchyleń. Kierownik produkcji potrzebuje trendów między zmianami i dniami. Zarząd potrzebuje syntetycznych wskaźników i wyjątków.
Typowe widoki kokpitu obejmują:
- produkcja względem celu;
- status linii;
- czas pracy i czas postoju;
- najczęstsze przyczyny przestojów;
- trend czasu cyklu;
- odrzuty i odpady;
- OEE jako wynik danych monitoringowych;
- drążenie danych (drill-down): zakład → linia → maszyna → zmiana → zlecenie;
- widok operatora, lidera zmiany, kierownika i zarządu.
Kokpit nie powinien być jedynie „ładnym ekranem”. Jego zadaniem jest skrócenie czasu od wystąpienia problemu do reakcji. Właśnie dlatego w systemach monitorowania produkcji często stosuje się cyfrowe tablice andon, czyli wizualne sygnały problemu, statusu lub potrzeby wsparcia.
Szczegółowe projektowanie kokpitów KPI to osobny temat opisany w artykule o platformie dla inteligentnej produkcji, utilities i energetyki.
Alerty i powiadomienia
Mechanizm alertowania jest reaktywną warstwą systemu monitorowania. Wykrywa zdarzenia i odchylenia oraz przekazuje je właściwym osobom.
Przykłady alertów:
- spadek wolumenu produkcji poniżej progu;
- przekroczenie czasu postoju;
- nagły wzrost czasu cyklu;
- odchylenie jakościowe;
- brak danych z maszyny;
- brak kodu przyczyny postoju;
- zatrzymanie linii krytycznej;
- opóźnienie względem celu zmiany.
Alerty mogą trafiać przez SMS, e-mail, powiadomienia push, komunikatory, ekran andon albo zadania w systemie obiegu pracy (workflow). Ważne są reguły eskalacji: operator → lider → kierownik → utrzymanie ruchu lub jakość.
Należy też zarządzać zmęczeniem alertami (alert fatigue). Jeżeli system generuje zbyt wiele powiadomień o niskiej wartości, użytkownicy przestają reagować. Dlatego potrzebne są priorytety, progi, tłumienie powtarzalnych alertów i jasne rozróżnienie między informacją, ostrzeżeniem a zdarzeniem wymagającym działania.
Alert może także uruchamiać instrukcję postępowania. W tym miejscu monitorowanie styka się z cyfrowymi instrukcjami pracy (Digital Work Instructions), ale projektowanie instrukcji cyfrowych pozostaje osobnym tematem.
Jakie dane zbiera system monitorowania produkcji?
System monitoringu produkcji zbiera dane o statusie maszyn, licznikach produkcji, czasie cyklu, przestojach, jakości, zleceniach, zmianach, partiach i kontekście pracy linii.
| Typ danych | Przykłady | Do czego służy |
| Status maszyny | Praca, bieg jałowy, postój, przezbrojenie, postój planowany | Widoczność pracy i postojów |
| Liczniki produkcji | Licznik całkowity, licznik dobrych sztuk, licznik braków, odpady | Śledzenie wolumenu produkcji i realizacji celu |
| Czas cyklu | Aktualny cykl, średni cykl, odchylenia, czas taktu (takt time) | Identyfikacja spowolnień i mikropostojów |
| Przestoje | Start, koniec, czas trwania, kod przyczyny, kategoria | Analiza przestojów i strat dostępności |
| Jakość | Braki, odrzuty, kody defektów, wynik inspekcji | Powiązanie strat jakościowych z procesem |
| Kontekst zmiany | Zmiana, operator, brygada, linia, obszar | Porównanie zmian i odpowiedzialności operacyjnej |
| Kontekst zlecenia | Zlecenie, produkt, partia, marszruta | Porównanie planu i wykonania |
| Dane energii | Zużycie, tryb pracy, energia na jednostkę | Monitoring energii w kontekście produkcji |
| Dane o stanie maszyn (condition monitoring) | Drgania, temperatura, prąd, alarmy techniczne | Wsparcie utrzymania i analizy stanu aktywów |
| Status danych | Braki, opóźnienia, jakość sygnału, źródło | Wiarygodność danych monitoringowych |
Dane produkcyjne w czasie rzeczywistym
Dane produkcyjne w czasie rzeczywistym (real-time production data) oznaczają dane udostępniane na tyle szybko, aby mogły wspierać bieżącą reakcję. W praktyce nie zawsze oznacza to milisekundy. Dla jednej linii wystarczający może być kokpit odświeżany co minutę, a dla procesu szybkozmiennego potrzebna może być znacznie wyższa częstotliwość próbkowania.
Ważne jest dopasowanie opóźnienia do decyzji. Jeżeli alert ma pomóc operatorowi zareagować na spadek wolumenu produkcji, informacja musi dotrzeć w trakcie zmiany. Jeżeli raport służy analizie tygodniowej, wymogi czasowe są inne.
Śledzenie przestojów
Śledzenie przestojów (downtime tracking) jest jednym z głównych zastosowań systemu monitorowania produkcji. Może być realizowane automatycznie, ręcznie albo hybrydowo.
Automatyczne wykrycie postoju odpowiada na pytanie „kiedy maszyna stanęła i jak długo trwał postój”. Ręczna lub półautomatyczna klasyfikacja przyczyny odpowiada na pytanie „dlaczego postój wystąpił”.
Typowe kategorie postojów to:
- awaria;
- przezbrojenie;
- brak materiału;
- brak operatora;
- oczekiwanie na jakość;
- planowany postój;
- mikropostoje;
- czyszczenie;
- regulacja;
- blokada po stronie odbiorczej (downstream);
- brak zlecenia;
- utrzymanie ruchu.
Analiza przestojów może być przedstawiana jako Pareto przyczyn, trend po zmianach lub widok per maszyna. Dane o przestojach mogą też zasilać wskaźniki MTBF i MTTR, czyli średni czas między awariami i średni czas naprawy.
OEE jako wynik danych monitoringowych
System monitorowania produkcji może dostarczać dane do komponentów OEE: dostępności, wydajności i jakości. Nie trzeba jednak rozwijać formuł OEE w systemie monitorowania – ważne jest, aby dane wejściowe były kompletne, spójne i zbierane automatycznie tam, gdzie to możliwe.
Szczegółowe omówienie samego wskaźnika znajduje się w artykule o OEE, a przykłady wskaźników produkcyjnych w artykule o przykładach KPI produkcyjnych (Production KPI Examples).
Architektura: od hali produkcyjnej do kokpitu
Typowa architektura systemu monitorowania produkcji przebiega od maszyn i czujników przez bramę brzegową lub warstwę akwizycji danych do serwera, chmury, platformy danych i warstwy wizualizacji.
Maszyna / PLC / czujnik → brama brzegowa → serwer lokalny lub chmura → baza danych / platforma danych → kokpit → alert / raport / obieg pracy
| Warstwa | Funkcja | Przykładowe elementy |
| Hala produkcyjna | Źródło danych operacyjnych | Maszyny, PLC, czujniki, liczniki, SCADA |
| Łączność | Pobranie i transmisja danych | OPC UA, MQTT, Modbus, MTConnect, EtherNet/IP |
| Przetwarzanie brzegowe | Lokalne przetwarzanie i odporność | Brama, bufor, walidacja, filtracja, buforowanie i późniejsza transmisja (store-and-forward) |
| Przetwarzanie | Agregacja, logika, reguły | Serwer lokalny, SaaS, chmura, model hybrydowy |
| Warstwa danych | Retencja i kontekst | Baza danych, baza historyczna (historian), przemysłowa platforma danych |
| Wizualizacja | Widoczność użytkownika | Kokpit, HMI, ekrany TV, urządzenia mobilne, tablica andon |
| Warstwa działania | Reakcja na zdarzenia | Alerty, eskalacje, zadania, instrukcje cyfrowe |
Przetwarzanie brzegowe, chmura, instalacja lokalna i model hybrydowy
Model wdrożenia zależy od wymagań zakładu, infrastruktury IT/OT, polityki bezpieczeństwa i potrzeby pracy offline.
Model SaaS ułatwia szybkie uruchomienie, aktualizacje i skalowanie między lokalizacjami.
Instalacja lokalna daje większą kontrolę nad środowiskiem lokalnym i może być wymagana w zakładach o ograniczonej łączności lub szczególnych wymaganiach bezpieczeństwa.
Model hybrydowy łączy lokalne zbieranie i przetwarzanie danych z centralnym raportowaniem, analityką lub zarządzaniem wieloma zakładami.
Architektura brzegowa jest przydatna tam, gdzie system musi zachować lokalną odporność nawet przy problemach z łącznością.
Architektura powinna uwzględniać, co stanie się przy utracie połączenia, awarii bramy brzegowej, braku danych z PLC, zmianie formatu sygnału lub opóźnieniu w transmisji.
Integracja z MES, ERP i platformą danych
Monitorowanie produkcji może wymieniać dane z MES dwukierunkowo. MES dostarcza kontekst zlecenia, produktu, marszruty lub partii, a system monitorowania przekazuje dane rzeczywiste: wolumen produkcji, czas, przestoje i status wykonania.
ERP zwykle korzysta z danych zagregowanych: wykonania produkcji, porównania planu i rzeczywistości, alokacji kosztów, zużycia materiałów lub danych do rozliczeń.
W większej skali monitorowanie produkcji wymaga spójnej warstwy danych. Przemysłowa platforma danych (Industrial Data Platform) może zapewniać integrację, kontekstualizację i udostępnianie danych z wielu źródeł bez rozwijania całej architektury platformy w tym artykule.
Korzyści z monitorowania produkcji w czasie rzeczywistym
Monitoring produkcji w czasie rzeczywistym skraca czas od wystąpienia problemu do reakcji i dostarcza danych do analizy strat, przestojów, jakości oraz realizacji planu.
Najczęściej oczekiwane korzyści obejmują:
| Obszar | Potencjalny efekt | Mechanizm |
| Przestoje | Redukcja nieplanowanych przestojów o 15–30% w projektach dobrze dobranych do problemu | Szybsze wykrycie zatrzymania, eskalacja, analiza przyczyn |
| OEE | Poprawa OEE o 5–15 punktów procentowych jako hipoteza biznesowa dla wybranych środowisk | Lepsze dane o dostępności, wydajności i jakości |
| Reakcja operacyjna | Krótszy czas identyfikacji problemu | Kokpity, andon, alerty i widoki zależne od roli (role-based views) |
| Jakość | Szybsze wykrycie odchyleń jakościowych | Powiązanie braków z maszyną, zleceniem, zmianą i parametrami |
| Raportowanie | Mniej ręcznego zbierania danych | Automatyzacja liczników, statusów i kodów postojów |
| Ciągłe doskonalenie | Lepsze dane dla kaizen i działań doskonalących | Pomiar przed/po, trendy, Pareto strat |
| Koszty | Lepsze przypisanie strat i kosztów | Dane rzeczywiste dla planu, produkcji, utrzymania i finansów |
Warto traktować te wartości jako założenia do uzasadnienia biznesowego (business case), a nie gwarancję wyniku. Rzeczywisty efekt zależy od jakości danych, zakresu wdrożenia, dyscypliny operacyjnej, reakcji zespołu i tego, czy monitorowanie prowadzi do działań.
Szybsza identyfikacja problemów
Gdy dane są widoczne w czasie rzeczywistym, zespół może szybciej rozpoznać zatrzymanie, spadek wolumenu produkcji, odchylenie cyklu albo powtarzające się mikropostoje. To nie oznacza automatycznej poprawy, ale tworzy warunek do reakcji.
Przykład: jeżeli linia przez pierwsze dwie godziny zmiany pracuje 12% poniżej celu, system może pokazać problem jeszcze w trakcie zmiany. Bez monitoringu informacja może pojawić się dopiero w raporcie końcowym.
Dane dla ciągłego doskonalenia
Monitorowanie produkcji dostarcza danych do działań ciągłego doskonalenia (continuous improvement). Zespół może porównać sytuację przed i po zmianie, sprawdzić trend przestojów, analizować straty według przyczyn i lepiej wybierać priorytety.
Monitorowanie nie zastępuje metod optymalizacji. Dane z monitorowania mogą jednak zasilać optymalizację procesów (Process Optimization), gdzie podejmowane są decyzje, które zmiany procesu są uzasadnione.
Dane dla decyzji operacyjnych
Dane monitoringowe mogą wspierać decyzje kierownika zmiany, utrzymania ruchu, jakości, planowania i produkcji. W tym sensie monitorowanie jest jednym ze źródeł dla systemu wspomagania decyzji (Decision Support System), ale nie zastępuje pełnej warstwy decyzyjnej.
Jak wdrożyć system monitorowania produkcji?
Wdrożenie systemu monitorowania produkcji powinno zaczynać się od zdefiniowania decyzji i KPI, a dopiero potem od wyboru czujników, kokpitów i narzędzia.
| Etap | Działanie | Rezultat |
| 1. Zdefiniuj cel | Określ problem: przestoje, wolumen produkcji, jakość, raportowanie, mikropostoje | Jasny przypadek użycia (use case) i właściciel biznesowy |
| 2. Wybierz KPI | Ustal minimalny zestaw: wolumen produkcji, przestoje, czas cyklu, odpady, komponenty OEE | Uzgodnione definicje i sposób pomiaru |
| 3. Zrób audyt maszyn | Sprawdź PLC, SCADA, sygnały, liczniki, dostępność danych | Mapa źródeł danych i luk |
| 4. Dobierz sposób akwizycji | PLC, SCADA, czujniki doposażeniowe, dane wprowadzane przez operatora, integracje | Projekt pobierania danych |
| 5. Uruchom pilotaż | Wybierz jedną linię, obszar lub rodzinę maszyn | Weryfikacja danych i użytkowników |
| 6. Skonfiguruj kokpity | Widoki dla operatora, lidera, inżyniera, kierownika | Warstwa wizualizacji i reakcji |
| 7. Skonfiguruj alerty | Progi, eskalacje, kanały, priorytety | Reakcja na zdarzenia |
| 8. Przeszkol użytkowników | Operatorzy, liderzy, utrzymanie, inżynierowie | Spójny sposób pracy z danymi |
| 9. Mierz efekty | Porównaj wyniki ze stanem bazowym | Uzasadnienie biznesowe dla skalowania |
| 10. Skaluj | Standaryzuj modele danych, nazwy, role, kokpity | Wdrożenie na kolejne linie |
Zacznij od jednego problemu
Najlepszym początkiem nie jest pytanie „jakie narzędzie kupić?”, tylko „jaką decyzję chcemy poprawić?”.
Przykładowe punkty startowe:
- zbyt późne wykrywanie przestojów;
- brak wiarygodnych kodów przyczyn zatrzymań;
- ręczne raportowanie produkcji;
- rozbieżność między planem a wykonaniem;
- brak widoczności mikropostojów;
- spadki czasu cyklu;
- brak danych do rozmów o OEE;
- zbyt długi czas reakcji utrzymania ruchu;
- niejasne źródła odpadów.
Zbuduj stan bazowy
Przed wdrożeniem warto zebrać stan bazowy (baseline): ile trwa raportowanie, ile jest przestojów, jak kompletne są dane, ile czasu zajmuje reakcja, które maszyny są najczęściej problematyczne i jakie dane są dostępne automatycznie.
Bez stanu bazowego trudno ocenić efekt wdrożenia. Monitorowanie może wyglądać atrakcyjnie wizualnie, ale jego wartość biznesowa wynika z tego, czy skraca czas reakcji, redukuje straty lub poprawia wiarygodność decyzji.
Pilotaż, potem skalowanie
Pilotaż powinien być wystarczająco wąski, aby dało się go wdrożyć w kontrolowany sposób, ale wystarczająco istotny, aby wynik miał znaczenie dla zakładu.
Dobry zakres pilotażu to na przykład:
- jedna linia produkcyjna;
- jeden obszar maszyn;
- jedna rodzina produktów;
- jeden typ strat, na przykład przestoje;
- jeden proces raportowania zmianowego.
Po pilotażu należy standaryzować nazwy sygnałów, kody postojów, widoki kokpitów, progi alertów, role użytkowników i integracje. Skalowanie bez standardów prowadzi do wielu lokalnych wersji monitorowania, które trudno porównać i utrzymać.
Doposażenie starszych maszyn w monitorowanie
Monitorowanie produkcji można wdrażać również na starszych maszynach, jeżeli dostępne są sygnały z PLC, liczniki, czujniki zewnętrzne albo możliwość nieinwazyjnego montażu czujników doposażeniowych.
W istniejących zakładach starsze maszyny często nie mają nowoczesnych interfejsów, dokumentacja jest ograniczona, a sterowniki nie zawsze mogą być modyfikowane. To nie oznacza, że monitorowanie jest niemożliwe.
Typowe podejścia do doposażenia:
- odczyt sygnału z istniejącego PLC;
- pobranie danych ze SCADA;
- montaż czujnika prądu do rozpoznania pracy maszyny;
- czujnik wibracji do wykrywania stanu i cyklu;
- czujnik optyczny do liczenia sztuk;
- sygnał z lampy sygnalizacyjnej;
- ręczne przypisanie przyczyny postoju przez operatora;
- lokalna brama brzegowa, która zbiera dane bez ingerencji w logikę sterowania.
Ważne jest rozróżnienie monitorowania od sterowania. Projekt doposażenia maszyn w monitorowanie produkcji powinien możliwie mało ingerować w działanie maszyny. Celem jest zebranie danych o stanie i produkcji, a nie zmiana logiki sterowania bez projektu automatyki.
Oprogramowanie do monitorowania produkcji – przegląd dostawców 2026
Rynek oprogramowania do monitorowania produkcji obejmuje systemy MES, platformy IIoT, narzędzia bez kodowania (no-code), rozwiązania łączące sprzęt i oprogramowanie, systemy monitorowania OEE oraz aplikacje do zbierania danych z hali produkcyjnej.
| Dostawca | Pozycjonowanie | Typowy kontekst |
| Plex / Rockwell Automation | Monitorowanie produkcji w chmurze jako część platformy inteligentnej produkcji (smart manufacturing) | Organizacje szukające szerszego środowiska produkcyjnego i MES |
| DELMIAWorks / SolidWorks / Dassault | Zbieranie danych z hali produkcyjnej w ramach ERP dla produkcji | Produkcja wymagająca integracji danych zakładowych z ERP |
| 42Q | MES w chmurze z modułami monitorowania produkcji | Firmy szukające monitoringu w ramach chmurowego MES |
| Tulip | Platforma bez kodowania do monitorowania produkcji i cyfrowego wsparcia pracownika (connected worker) | Zespoły budujące aplikacje operacyjne bez klasycznego programowania |
| Vorne XL | Dedykowane monitorowanie produkcji i OEE w modelu sprzęt plus oprogramowanie | Zakłady skupione na monitoringu linii i wizualizacji strat |
| Evocon | Monitorowanie produkcji w modelu SaaS z automatyczną akwizycją danych | Firmy wdrażające szybki monitoring wybranych linii |
| MachineMetrics | Platforma przemysłowego IoT do monitorowania maszyn i śledzenia produkcji | Zakłady z maszynami CNC i potrzebą automatycznego zbierania danych |
| LeanWorx | OEE i monitorowanie produkcji dla maszyn CNC | Środowiska obróbcze i produkcja dyskretna |
| Factbird | Monitorowanie produkcji w czasie rzeczywistym z czujnikami gotowymi do podłączenia (plug-and-play) | Firmy szukające prostego startu na istniejących maszynach |
| Matics | Platforma analityki produkcyjnej w czasie rzeczywistym | Organizacje łączące monitoring z analizą operacyjną |
| Smart RDM | Monitorowanie danych przemysłowych, obieg pracy, kokpity i kontekst operacyjny | Organizacje przemysłowe potrzebujące monitoringu, integracji danych i obsługi działań |
To nie jest ranking. Wybór zależy od tego, czy organizacja potrzebuje pełnego MES, prostego monitorowania linii, integracji z ERP, aplikacji bez kodowania, wsparcia dla starszych maszyn, kokpitów, obiegu pracy, czy szerszej platformy danych.
Monitorowanie produkcji w szerszym stosie Smart RDM
Monitorowanie produkcji jest warstwą widoczności i danych operacyjnych, która łączy się z innymi obszarami: OEE, KPI, kokpitami, analityką, utrzymaniem, energią, platformą danych i instrukcjami cyfrowymi.
Dane z monitorowania mogą zasilać analitykę produkcji (Production Analytics), ale sama analityka produkcji jest osobnym tematem. Monitorowanie odpowiada na pytanie „co się dzieje teraz?”, a analityka pomaga wyjaśnić trendy, zależności i przyczyny.
Monitorowanie produkcji dostarcza dane do OEE i KPI, lecz szczegółowe omówienie wskaźników znajduje się w artykułach o OEE oraz przykładach KPI produkcyjnych.
Dane o stanie maszyn, takie jak drgania, temperatura, prąd lub alarmy techniczne, mogą wspierać predykcyjne utrzymanie ruchu (Predictive Maintenance), ale modele predykcyjne i strategia predykcyjnego utrzymania ruchu nie są zakresem tego artykułu.
Monitorowanie energii może być jednym z typów monitorowania produkcyjnego, jeżeli zużycie energii jest analizowane w kontekście maszyn, zleceń i trybów pracy. Szerzej ten temat opisuje zarządzanie energią (Energy Management).
Alerty z monitorowania mogą uruchamiać działania operacyjne, listy kontrolne albo instrukcje. W tym obszarze monitorowanie łączy się z cyfrowymi instrukcjami pracy oraz cyfrową pracą operacyjną, ale nie zastępuje zarządzania wiedzą.
Excel, arkusze i ręczne raporty – kiedy przestają wystarczać?
Excel i arkusze zmianowe mogą wystarczyć na początku, ale stają się ograniczeniem, gdy organizacja potrzebuje danych w czasie rzeczywistym, wielu linii, spójnych kodów postojów i szybkiej reakcji.
Arkusz może działać, gdy:
- zakład monitoruje jedną linię;
- dane są potrzebne raz dziennie;
- liczba zdarzeń jest mała;
- nie ma potrzeby alertowania;
- celem jest prosty raport, a nie reakcja w trakcie zmiany.
Arkusz przestaje wystarczać, gdy:
- raportowanie zajmuje dużo czasu;
- przyczyny postojów są wpisywane po fakcie;
- dane są różne w zależności od zmiany;
- nie ma widoczności w trakcie produkcji;
- kierownik dowiaduje się o problemie po zakończeniu zmiany;
- liczba linii i maszyn rośnie;
- konieczna jest integracja z MES, ERP lub SCADA;
- potrzebne są alerty, kokpity i audytowalna historia.
Przejście z arkuszy do systemu monitorowania produkcji nie powinno zaczynać się od kopiowania obecnego raportu 1:1. Warto najpierw ustalić, które dane są naprawdę potrzebne do decyzji i które straty mają być widoczne szybciej.
FAQ
Czym jest system monitorowania produkcji?
System monitorowania produkcji to system do zbierania, przetwarzania i wizualizacji danych produkcyjnych w czasie rzeczywistym.
Obejmuje dane z maszyn, PLC, SCADA, czujników, operatorów i systemów produkcyjnych. Pokazuje status linii, wolumen produkcji, przestoje, czas cyklu, jakość, alerty i realizację celu produkcyjnego.
Czym jest monitorowanie produkcji w czasie rzeczywistym?
Monitorowanie produkcji w czasie rzeczywistym oznacza monitorowanie produkcji na tyle szybko, aby dane mogły wspierać bieżącą reakcję.
W praktyce może oznaczać odświeżanie co kilka sekund, minutę albo inny interwał dopasowany do procesu. Ważne jest to, aby informacja o zatrzymaniu, spadku wolumenu produkcji lub odchyleniu była dostępna w trakcie zmiany, a nie dopiero po jej zakończeniu.
Czym monitorowanie produkcji różni się od monitorowania procesu?
Monitorowanie produkcji koncentruje się na wyniku produkcji: wolumenie produkcji, przestojach, realizacji planu, czasie cyklu, brakach i KPI.
Monitorowanie procesu (process monitoring) koncentruje się na parametrach procesu: temperaturze, ciśnieniu, przepływie, poziomie, recepturze, alarmach i warunkach technologicznych. W praktyce oba obszary mogą korzystać z tych samych danych, ale odpowiadają na inne pytania.
Jakie są cztery typy monitoringu w produkcji?
Cztery praktyczne typy monitoringu to:
- monitorowanie produkcji – wolumen produkcji, status linii, plan względem wykonania;
- monitoring jakości – braki, odrzuty, inspekcje, odchylenia;
- monitorowanie stanu maszyn – alarmy, drgania, temperatura, prąd;
- monitoring energii – zużycie energii, media, energia na jednostkę produktu.
Te typy mogą działać w jednym systemie, ale każdy wymaga innych danych, reguł i użytkowników.
Jakie są 5 typów systemów produkcyjnych?
Najczęściej wyróżnia się produkcję jednostkową, seryjną, masową, wsadową i ciągłą.
System monitoringu powinien być dopasowany do typu produkcji. W produkcji dyskretnej ważne są liczniki, takt, cykl i przestoje. W produkcji procesowej większe znaczenie mają parametry procesu, stabilność, partie, receptury i odchylenia technologiczne.
Jak monitorować proces produkcji?
Aby monitorować proces produkcji, należy określić cel monitorowania, wybrać KPI, sprawdzić dostępne źródła danych, dobrać sposób akwizycji, skonfigurować kokpity i alerty, przeszkolić użytkowników oraz porównać wyniki ze stanem bazowym.
Najlepiej zacząć od jednej linii lub jednego problemu, na przykład przestojów, wolumenu produkcji lub raportowania zmianowego.
Jakie dane zbiera system monitorowania produkcji?
System zbiera między innymi status maszyny, liczbę wyprodukowanych sztuk, dobre sztuki, braki, odpady, czas cyklu, przestoje, kody przyczyn, zmianę, zlecenie, partię, operatora, alarmy i czas zdarzeń.
W bardziej rozbudowanych wdrożeniach może zbierać także dane o energii, stanie maszyn i jakości sygnałów.
Jakie protokoły są używane w monitorowaniu produkcji?
Najczęściej wykorzystywane są OPC UA, MQTT, Modbus, MTConnect, EtherNet/IP oraz interfejsy producentów maszyn.
Wybór protokołu zależy od typu maszyny, sterownika, dostępnych danych, wymagań czasu rzeczywistego i architektury IT/OT.
Czy system monitorowania produkcji zastępuje MES?
Nie zawsze. System monitorowania produkcji może być modułem MES, częścią platformy danych albo osobnym systemem uzupełniającym MES.
MES zarządza wykonaniem produkcji, zleceniami, identyfikowalnością, jakością i produkcją w toku. Monitorowanie produkcji skupia się na bieżącej widoczności danych z linii, przestojów, wolumenu produkcji i alertów.
Czy można używać Excela do monitorowania produkcji?
Excel może być użyteczny na bardzo wczesnym etapie, ale nie jest dobrym narzędziem do monitoringu produkcji w czasie rzeczywistym.
Arkusz nie zapewnia automatycznego zbierania danych, alertów, spójnego kodowania postojów, integracji z maszynami ani reakcji w trakcie zmiany. Może być punktem startowym do zdefiniowania raportu, ale nie zastępuje systemu monitoringu.
Jakie KPI powinien śledzić system monitorowania produkcji?
Najczęściej śledzi wolumen produkcji, plan względem wykonania, czas pracy, czas postoju, przyczyny przestojów, czas cyklu, braki, odpady, komponenty OEE, realizację zmiany i status zlecenia.
Szczegółowe przykłady KPI są osobnym tematem opisanym w artykule o przykładach KPI produkcyjnych.
Jaki jest ROI systemu monitorowania produkcji?
ROI zależy od skali strat, jakości danych, sposobu reakcji i zakresu wdrożenia.
W uzasadnieniu biznesowym często analizuje się skrócenie przestojów, redukcję odpadów, ograniczenie ręcznego raportowania, poprawę OEE, szybszą diagnozę problemów i lepsze wykorzystanie zasobów. W projektach pilotażowych zakłada się czasem zwrot w horyzoncie 3–12 miesięcy, ale powinien on wynikać z danych konkretnego zakładu.
Źródła
- ISA-95 – model integracji systemów przedsiębiorstwa i systemów sterowania.
- MESA International – materiały dotyczące MES i funkcji systemów operacji produkcyjnych.
- Przemysł 4.0 – modele referencyjne: kontekst integracji danych, monitorowania i cyfryzacji produkcji.
- McKinsey – raporty dotyczące cyfryzacji produkcji i poprawy efektywności operacyjnej.
- Deloitte – raporty dotyczące inteligentnej produkcji, połączonej fabryki i monitorowania operacyjnego.
Tryb jasny